
Casa / Notizia / Novità del settore / Tubo in HDPE da 2 pollici: metodi di giunzione, strumenti e migliori pratiche per gli installatori
Novità del settore
Oct 19,2026
Tubo in HDPE da 2 pollici: metodi di giunzione, strumenti e migliori pratiche per gli installatori
Quando si gestisce una linea d'acqua, una conduttura di irrigazione o una canalina per cavi, un tubo in HDPE da 2 pollici spesso raggiunge il punto debole tra capacità di flusso e facilità di movimentazione. È sufficientemente leggero da poter essere trasportato in bobine da una sola persona, ma sufficientemente robusto da gestire la pressione e i movimenti del terreno quando è installato correttamente. In questa guida condividiamo ciò che abbiamo imparato in anni di costruzione di strumenti per tubazioni in HDPE e PP-R, in modo che tu possa scegliere il metodo giusto ed evitare i piccoli errori che portano a perdite.
Cos'è un tubo in HDPE da 2 pollici?
Nelle conversazioni quotidiane, "tubo in HDPE da 2 pollici" può significare una di queste due cose. Può riferirsi a un tubo realizzato con dimensioni IPS (Iron Pipe Size), dove il diametro esterno è 2,375 pollici (60,3 mm). Può anche significare un tubo metrico con un diametro esterno di 63 mm, che è l'equivalente metrico più vicino ed è spesso chiamato anche 2 pollici. Entrambi sono comuni nei sistemi HDPE, ma i raccordi e gli strumenti di fusione devono corrispondere al diametro esterno effettivo.
Il tubo in HDPE è venduto con diversi valori di pressione, generalmente definiti dal suo SDR (Standard Dimension Ratio). Un numero SDR più basso significa una parete più spessa e una pressione nominale più elevata. La tabella seguente mostra le dimensioni tipiche per questi due tubi da "2 pollici".
| Dimensione nominale | Diametro esterno | DSP comuni | ca. Spessore della parete | Metodo di unione tipico |
|---|---|---|---|---|
| IPS da 2 pollici | 2,375 pollici (60,3 mm) | DSP 11 | 5,5 mm | Fusione alveolare, elettrofusione |
| IPS da 2 pollici | 2,375 pollici (60,3 mm) | DSP 17 | 3,5 mm | Fusione alveolare, elettrofusione |
| Metrico da 2 pollici | 63 mm | DSP 11 | 5,7 mm | Fusione alveolare, elettrofusione |
| Metrico da 2 pollici | 63 mm | DSP 17 | 3,7 mm | Fusione alveolare, elettrofusione |
Prima di acquistare raccordi o pianificare una saldatura, misurare il diametro esterno con un calibro o controllare la linea di stampa del tubo. Un tubo da 60,3 mm e un tubo da 63 mm sembrano simili, ma necessitano di strumenti di fusione diversi.
Applicazioni comuni del tubo in HDPE da 2 pollici
Poiché è flessibile, resistente alla corrosione e facile da unire, il tubo in HDPE da 2 pollici è presente in molti lavori. Ecco alcuni dei più comuni che vediamo:
- Linee idriche residenziali e comunali in cui è necessaria una tubazione affidabile e resistente al gelo.
- Condutture di irrigazione e linee laterali per aziende agricole, giardini e paesaggi.
- Linee di disidratazione e liquami minerari che necessitano di resistenza all'abrasione.
- Protezione di cavi e condotti per percorsi elettrici o in fibra ottica.
- Circuiti geotermici e sistemi a pompa di calore.
- Linee di bypass temporanee nei cantieri.
Nella maggior parte di queste applicazioni, il tubo viene unito mediante fusione a caldo. Ciò crea una connessione monolitica e senza perdite che è più resistente del tubo stesso quando la procedura viene seguita correttamente.
Metodi di giunzione per tubi in HDPE da 2 pollici
Esistono tre modi principali per unire un tubo in HDPE da 2 pollici: fusione con presa, elettrofusione e giunzione meccanica. Ognuno ha un posto, a seconda del cantiere, delle dimensioni del tubo e dell'attrezzatura disponibile.
Saldatura per fusione di prese
La fusione dell'incavo è il metodo più comune per tubi in HDPE di piccolo e medio diametro. Uno strumento di riscaldamento riscalda contemporaneamente l'esterno dell'estremità del tubo e l'interno del raccordo. Quindi il tubo viene spinto nel raccordo e trattenuto finché il giunto non si raffredda. Per i tubi da 2 pollici, la fusione del bicchiere è veloce, portatile ed economica. La chiave è utilizzare lo strumento di riscaldamento corretto, assicurarsi che il tubo e il raccordo siano puliti e seguire i tempi di riscaldamento e raffreddamento consigliati.
Saldatura per elettrofusione
L'elettrofusione utilizza un raccordo con un filo riscaldante incorporato. Una macchina per elettrofusione applica corrente al filo, che scioglie la plastica attorno al giunto. Questo metodo è eccellente per spazi ristretti, per riparazioni e per unire tubi già presenti nella trincea. Se vuoi comprendere il processo in modo più dettagliato, il nostro articolo su meccanismo di funzionamento della saldatura per elettrofusione spiega come interagiscono il filo e la plastica. I raccordi per elettrofusione costano più dei raccordi a presa, ma possono far risparmiare tempo su lavori complessi.
Giunzione meccanica
Sono disponibili anche giunti meccanici, flange e raccordi a compressione per tubi in HDPE da 2 pollici. Sono utili quando è necessaria una connessione temporanea, quando ci si collega a un sistema esistente o quando la fusione termica non è pratica. Tuttavia, i giunti meccanici si basano su guarnizioni o O-ring, quindi necessitano di un supporto adeguato e di ispezioni regolari. Per le linee permanenti e interrate, la fusione termica è solitamente la scelta migliore.
Strumenti essenziali per lavori su tubi in HDPE da 2 pollici
Un buon giunto di fusione inizia molto prima che il riscaldatore tocchi il tubo. Sono necessari tagli netti e squadrati e una superficie adeguatamente preparata. Nel corso degli anni, abbiamo scoperto che gli strumenti giusti fanno la differenza più grande nel lavoro quotidiano.
Utensili da taglio
Il tubo in HDPE deve essere tagliato perpendicolarmente e senza schiacciamenti. Una taglierina smussata o inadeguata può lasciare un'estremità ovale o un bordo ruvido che non si fonderà correttamente. Per i tubi da 2 pollici, un tagliatubi in plastica resistente con meccanismo a cricchetto è una scelta pratica. Ti offre tagli netti con meno affaticamento della mano, soprattutto quando lavori in una trincea.
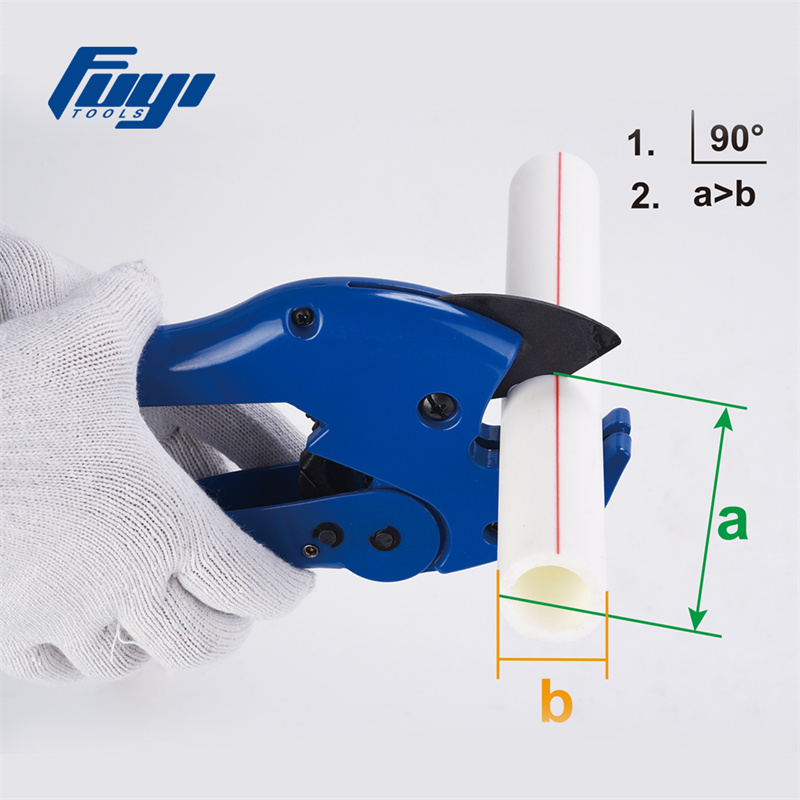 FYC-105 Strumento idraulico per tagliatubi in plastica resistente Lo strumento idraulico per tagliatubi in plastica per carichi pesanti FYC-105 si distingue come la scelta ideale per una varietà di tubi, inclusi tubi in PVC, alluminio o plastica, tubi del gas,... Visualizza il prodotto →
Se tagli molti tubi o lavori con pareti più spesse, può funzionare anche una taglierina rotante o una sega elettrica con lama per il taglio della plastica, ma dovrai sbavare e squadrare l'estremità in seguito.
Preparazione della superficie
L'elettrofusione e la fusione dell'invasatura richiedono entrambe una superficie pulita e priva di ossidazioni. Per l'elettrofusione, in genere si raschia l'estremità del tubo con un raschietto adatto per rimuovere lo strato esterno. Questo passaggio non è facoltativo; rimuove la contaminazione e garantisce che il materiale fuso scorra correttamente. Un raschietto per tubi in HDPE dedicato rende il lavoro più veloce e più coerente rispetto all'utilizzo di un coltello o di carta vetrata.
 Raschiatubi per elettrofusione in HDPE per tubi in PP-R, PP e HDPE Prepara le superfici dei tubi in plastica prima dell'elettrofusione, aiutando a rimuovere l'ossidazione e la contaminazione per fusioni uniformi su lavori fino a Ø400 mm. Visualizza il prodotto →
Per la fusione del bicchiere, pulire anche il tubo e il raccordo con un panno pulito e asciutto. Alcuni installatori utilizzano alcol isopropilico, ma controlla sempre prima le raccomandazioni del produttore dei tubi.
Attrezzature per riscaldamento e saldatura
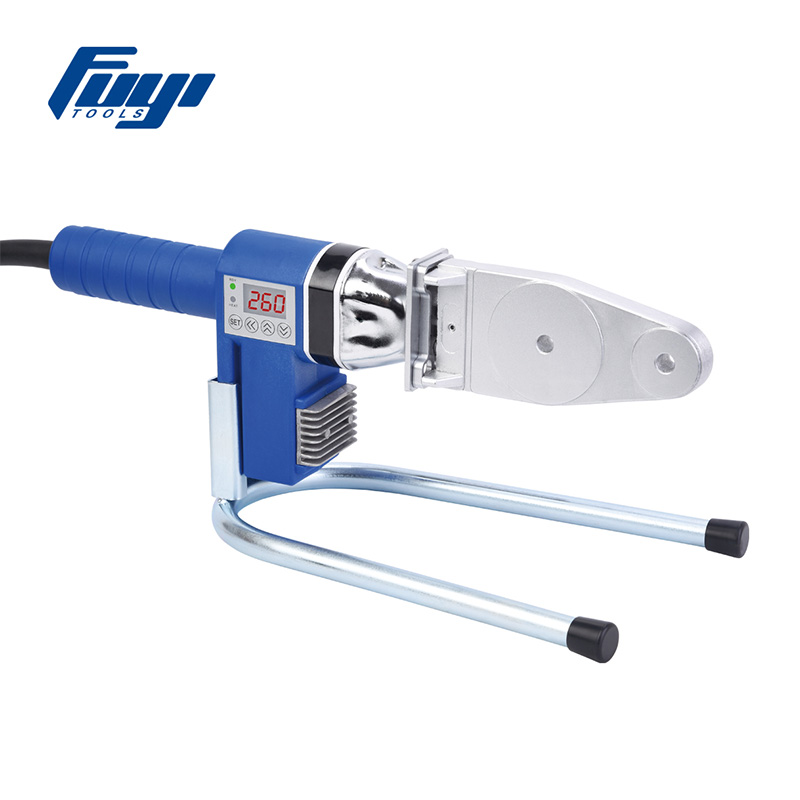
Per tubi in HDPE da 2 pollici (63 mm), una saldatrice per presa digitale offre un controllo preciso della temperatura e un display chiaro. Ciò è utile quando si lavora con tubi di diverso spessore o quando la temperatura ambiente cambia durante il giorno. Anche una macchina a temperatura costante è un'opzione affidabile se preferisci una configurazione più semplice.
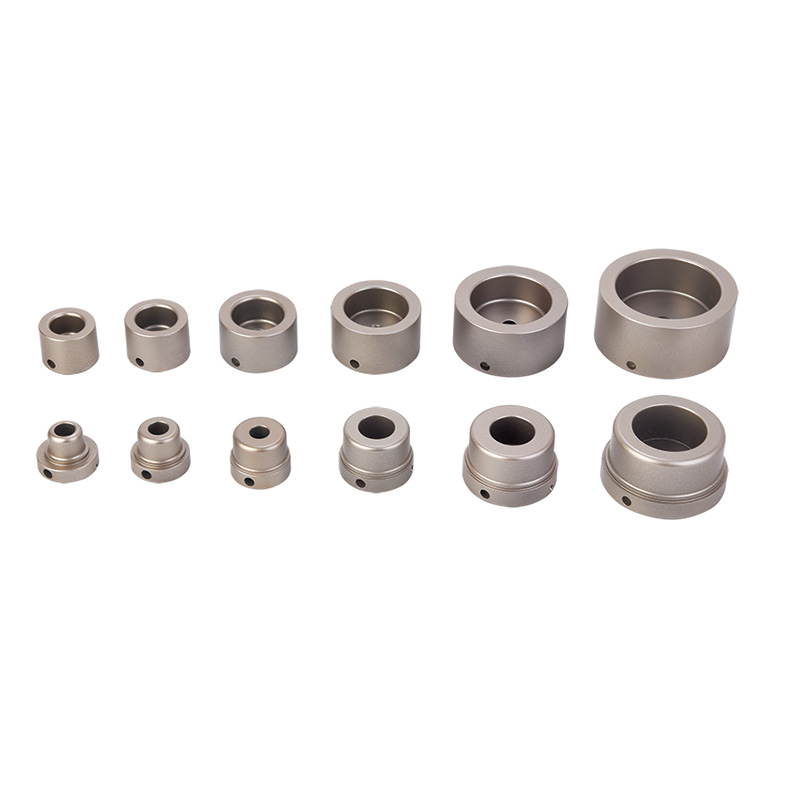 Saldatrice per fusione con presa digitale FYD63 da 63 mm per tubi PPR Offre visualizzazione e controllo digitale della temperatura per la fusione del bicchiere fino a 63 mm, con adattatori per materiali per tubi PP-R, PB, PE e PVDF. Visualizza il prodotto →
Qualunque macchina tu scelga, utilizza sempre gli adattatori di riscaldamento corretti per le dimensioni del tuo tubo e verifica la temperatura con un termometro esterno prima di iniziare le saldature di produzione.
Saldatura per fusione passo-passo di tubi in HDPE da 2 pollici
Ecco una sequenza pratica per realizzare un giunto per fusione a bicchiere su un tubo in HDPE da 2 pollici. Seguire sempre le istruzioni del produttore del tubo e del raccordo, poiché i tempi di riscaldamento possono variare in base allo spessore della parete e al tipo del materiale.
- Tagliare il tubo a squadra utilizzando un taglierino adatto. Controllare il taglio con una squadra o un calibro per estremità di tubi.
- Pulire l'estremità del tubo e l'interno del raccordo con un panno pulito e asciutto. Rimuovere eventuali tracce di sporco, umidità o grasso.
- Segnare la profondità di inserimento sul tubo in base alla profondità del bicchiere del raccordo. Ciò aiuta a evitare un inserimento eccessivo o insufficiente.
- Installare gli adattatori di riscaldamento corretti sulla macchina per la fusione e portarla alla temperatura consigliata. Per l'HDPE, in genere è compreso tra 200 e 230 gradi Celsius, ma verificare il valore esatto con il fornitore del tubo.
- Inserire contemporaneamente l'estremità del tubo e il raccordo negli adattatori di riscaldamento. Riscaldare per il tempo consigliato. Per un tubo da 63 mm con parete standard, spesso sono necessari dai 30 ai 40 secondi, ma le pareti più spesse richiedono più tempo.
- Rimuovere il tubo e il raccordo dal riscaldatore, quindi spingere immediatamente il tubo direttamente nel raccordo fino al segno di inserimento. Non torcere il tubo.
- Tieni ferma l'articolazione per il tempo di raffreddamento iniziale, solitamente da pochi secondi a mezzo minuto, fino a quando la plastica inizia a solidificarsi. Quindi rilasciare e lasciare raffreddare completamente il giunto prima di maneggiarlo o testarlo a pressione.
- Ispezionare il cordone di saldatura. Un cordone uniforme e uniforme attorno alla vestibilità è un buon segno. Se il cordone è irregolare o mancante, tagliare la giuntura e ricominciare.
Parametri chiave e controlli di qualità
La coerenza è tutto nella fusione dell'HDPE. Piccoli cambiamenti nel tempo di riscaldamento, nella temperatura o nel tempo di raffreddamento possono indebolire l’articolazione. La tabella seguente riassume le principali variabili da tenere d’occhio.
| Parametro | Portata o azione tipica | Perché è importante |
|---|---|---|
| Temperatura del riscaldatore | 200–230 °C | Un valore troppo basso provoca una fusione incompleta; troppo alto degrada la plastica. |
| Tempo di riscaldamento | 30–40 secondi per parete standard da 63 mm | Controlla la profondità di fusione e la resistenza del giunto. |
| Profondità di inserimento | Contrassegnato per raccordo | Garantisce il pieno impegno e la corretta formazione del cordone. |
| Tempo di raffreddamento | Diversi minuti prima della manipolazione | Impedisce il movimento mentre l'articolazione è ancora morbida. |
| Cordone di saldatura | Anello uniforme e continuo | Indica la corretta pressione di riscaldamento e inserimento. |
Dopo che il giunto si è raffreddato, è possibile eseguire un'ispezione visiva. Per le linee critiche, potrebbero essere necessari test di pressione o prove di piegatura. Se un giunto non supera il test, non provare a ripararlo; taglialo e creane uno nuovo.
Errori comuni da evitare
Anche gli installatori esperti possono cadere in cattive abitudini. Questi sono i problemi che vediamo più spesso quando le persone lavorano con tubi in HDPE da 2 pollici.
- Tagliare il tubo obliquamente o lasciare un bordo ruvido. Tagliare sempre perpendicolarmente e sbavare.
- Saltare la fase di raschiatura per l'elettrofusione. Lo strato di ossidazione deve essere rimosso.
- Utilizzo di adattatori di riscaldamento di dimensioni errate. Un adattatore allentato non trasferirà il calore in modo uniforme.
- Riscaldamento del tubo troppo lungo o troppo corto. Usa un timer e segui la tabella.
- Torsione del tubo durante l'inserimento. Spingilo dritto dentro.
- Muovere l’articolazione troppo presto dopo la fusione. Lasciarlo raffreddare completamente.
- Saldatura in condizioni di vento, pioggia o molto freddo senza protezione. Se necessario, utilizzare una tenda o un riparo per saldatori.
Se sei nuovo nel processo, esercitati prima su un tubo di scarto. Alcuni giunti di prova ti aiuteranno a farti un'idea del tempo di riscaldamento e della pressione di inserimento.
Perché scegliere gli strumenti Fuyi per progetti di tubi in HDPE da 2 pollici
In Fuyi Tools, abbiamo trascorso 16 anni a progettare e produrre apparecchiature e strumenti per la fusione di tubi per tubazioni in PP-R e PE. La nostra sede è a Hangzhou, in Cina, vicino ai porti di Ningbo e Shanghai, e spediamo a clienti in Europa, Russia, Americhe, Asia e oltre. La nostra gamma di prodotti comprende saldatrici per fusione a bicchiere, saldatrici per elettrofusione, macchine da banco, tagliatubi, utensili per smussatura, pinze per anelli freddi, raschiatori e altro ancora.
Sappiamo che un giunto per tubi in HDPE da 2 pollici è buono quanto lo strumento che lo ha realizzato. Ecco perché ci concentriamo su un controllo stabile della temperatura, adattatori di riscaldamento durevoli e design pratici che resistono all'uso quotidiano in cantiere. Che tu sia un appaltatore, un distributore o un partner OEM, puoi esplorare il nostro gamma completa di utensili per tubi in HDPE e attrezzature per la fusione per trovare la giusta configurazione per il tuo prossimo progetto.
Se hai bisogno di aiuto per abbinare una macchina alle dimensioni del tuo tubo o personalizzare uno strumento per un mercato specifico, il nostro team sarà felice di parlare con te nei dettagli.
Lavorare con un tubo in HDPE da 2 pollici è semplice quando si hanno le giuste dimensioni, gli strumenti giusti e una procedura di fusione coerente. Prenditi il tempo necessario per preparare il tubo, controllare la temperatura e lasciare raffreddare adeguatamente il giunto. Questi piccoli passi sono ciò che trasforma una saldatura di bell’aspetto in una connessione senza perdite che dura per decenni.
Ci auguriamo che questa guida ti aiuti a svolgere il lavoro in modo sicuro ed efficiente. Se hai domande sulla fusione dell'invasatura, sull'elettrofusione o su uno qualsiasi degli strumenti qui menzionati, non esitare a contattarci. Siamo sempre lieti di condividere ciò che abbiamo imparato.
Prodotti correlati



 +86-158 6813 9123
 +86-571-82432777

 No.7 Yangguang Road, zona industriale di Linpu, città di Hangzhou, provincia di Zhejiang, Cina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
