
Casa / Notizia / Novità del settore / Spiegazione del tubo in HDPE SDR17: dimensioni, valori di pressione e giunzione a fusione
Novità del settore
Oct 12,2026
Spiegazione del tubo in HDPE SDR17: dimensioni, valori di pressione e giunzione a fusione
Quando un tubo PE100 arriva in cantiere con SDR17 stampato sul cilindro, il numero non indica il grado del materiale o la classe di pressione. È il rapporto dimensionale standard che fissa il rapporto tra il diametro esterno del tubo e lo spessore della sua parete. Per SDR17, il rapporto è 17:1: un tubo da 110 mm ha una parete di circa 6,5 mm e in PE100 è valutato per una pressione nominale di 10 bar. La conseguenza pratica per installatori e progettisti è più semplice: una linea SDR17 raramente si guasta attraverso la parete del tubo. Quando fallisce, fallisce in un giunto di fusione. Ecco perché la qualità dei giunti e le attrezzature che li producono meritano la stessa attenzione del numero DSP stesso.
Cosa significa SDR17 nella progettazione di tubazioni
Il rapporto dimensionale standard è un numero adimensionale calcolato dividendo il diametro esterno del tubo per lo spessore minimo della parete. Poiché il rapporto rimane costante su tutti i diametri, una classe SDR copre un'intera gamma di dimensioni di tubi mantenendo la stessa capacità di carico della pressione. Nel sistema SDR, un rapporto più elevato significa una parete più sottile rispetto al diametro esterno, quindi SDR17 si colloca tra le classi SDR11 più pesanti e SDR21 e SDR26 più leggere.
Per PE100, i tubi SDR17 sono normalmente classificati PN10 (10 bar per acqua a 20 °C); per il materiale PE80, la stessa geometria è classificata PN8. Queste valutazioni definiscono l'ambito operativo sicuro della rete di tubazioni. I valori nominali presuppongono acqua pulita e una durata di servizio di 50 anni, quindi includono un sostanziale margine di sicurezza per le condizioni di installazione reali.
| Diametro esterno nominale (mm) | Spessore della parete SDR17 calcolato (mm) | Pressione nominale tipica (PE100) |
|---|---|---|
| 63 | 3.7 | PN10 |
| 90 | 5.3 | PN10 |
| 110 | 6.5 | PN10 |
| 160 | 9.4 | PN10 |
| 200 | 11.8 | PN10 |
| 315 | 18.5 | PN10 |
Poiché il rapporto è costante, un tubo SDR17 da 315 mm e un tubo SDR17 da 63 mm hanno la stessa capacità di pressione teorica. Ciò che cambia con le dimensioni è l’area della parete, il peso per metro e il metodo pratico di giunzione: ecco perché una specifica SDR17 deve essere accompagnata da un piano di installazione altrettanto disciplinato.
SDR17 vs SDR11: cosa cambia il rapporto
La maggior parte delle decisioni sull’approvvigionamento di tubi in PE si riducono alla scelta tra SDR17 e SDR11, perché questi sono i due rapporti che dominano le specifiche dell’acqua e delle fognature. La versione breve è questa: SDR11 offre uno spessore di parete maggiore e una pressione nominale più elevata; SDR17 offre una maggiore area di flusso e un costo del materiale inferiore. Per una tubazione lunga la differenza di costo al metro può essere decisiva, ma solo se la pressione nominale inferiore è accettabile per le condizioni operative.
| Proprietà | DSP17 (PE100) | DSP11 (PE100) |
|---|---|---|
| Spessore della parete rispetto al diametro esterno | OD / 17 | OD/11 |
| Pressione nominale, acqua 20 °C | PN10 | PN16 |
| Pressione nominale, PE80 | PN8 | PN12.5 |
| Sezione trasversale interna per diametro esterno | Più grande | Più piccolo |
| Peso al metro | Più in basso | Più in alto |
| Costo del materiale al metro | Più in basso | Più in alto |
| Resistenza ai carichi puntuali e agli urti | Più in basso | Più in alto |
La differenza strutturale influisce anche sulla manovrabilità. Con la parete SDR17 più sottile, una pietra tagliente nel sottofondo della trincea, un riempimento imprudente o una forte caduta durante lo scarico possono sollecitare o ammaccare il tubo più facilmente rispetto all'SDR11. Ciò non significa che i DSP17 siano un prodotto fragile; significa che la preparazione dello scavo e un'attenta movimentazione fanno parte delle specifiche. Gli appaltatori che seppelliscono SDR17 in trincee piene di roccia senza letto di sabbia vedranno il risultato come un'ovalizzazione e una deformazione del carico puntuale molto prima che la linea venga pressurizzata.
Dove SDR17 è la specifica giusta
SDR17 viene scelto quando la pressione di progetto rimane pari o inferiore a 10 bar e il carico esterno è moderato. Ciò lo rende predefinito per un'ampia gamma di reti di tubazioni municipali e industriali:
- Condutture fognarie a gravità e acque piovane, dove la pressione interna è prossima allo zero e il requisito principale è la sopravvivenza ai carichi dell'installazione.
- Condutture di distribuzione idrica e reti di approvvigionamento rurali che operano a pressioni moderate e stabili.
- Condutture di irrigazione e linee di fornitura agricole, dove i lunghi tragitti rendono significativo il risparmio di materiale.
- Circuiti di acqua di processo e di raffreddamento industriale con pressioni controllate e fluidi non aggressivi.
- Progetti in trincea aperta e a foro direzionale in cui l'ingegnere progettista ha confermato che la capacità PN10 è sufficiente.
La logica economica è semplice: a parità di diametro esterno, l’SDR17 utilizza meno polimero, pesa meno e fornisce un foro interno leggermente più grande. Su una tubazione lunga, il risparmio combinato di materiale dei tubi, trasporto e movimentazione può essere sostanziale: ecco perché SDR17 è la classe di riferimento per i sistemi PE a pressione moderata.
Fusion Joining: dove un sistema SDR17 viene vinto o perso
Un tubo SDR17 a parete sottile è un buon condotto, ma una tubazione è resistente tanto quanto i suoi giunti. Il tubo in PE viene unito sciogliendo e solidificando nuovamente il polimero all'interfaccia; un giunto di fusione realizzato correttamente non ha adesivo, sigillo o guarnizione. Due metodi dominano le installazioni SDR17. La fusione del bicchiere viene utilizzata principalmente per piccoli fori nei sistemi di tubi in PP-R/PE, tipicamente da 20 mm fino a circa 110 mm. L'elettrofusione viene utilizzata per condotte di medie e grandi dimensioni, dove l'accoppiatore o il raccordo si avvolge attorno alle estremità del tubo preparate.
La fusione dell'incavo richiede tre cose: superfici pulite, estremità dei tubi a taglio quadrato e uno strumento di riscaldamento che mantenga una temperatura di fusione stabile. L'estremità del tubo e l'interno del raccordo vengono riscaldati contro le stesse facce del riscaldatore, quindi ritirati e uniti per formare un doppio cordone visibile. Se si taglia male il tubo, lo si smussa in modo incoerente o si separa il giunto prima che si raffreddi, la qualità della saldatura diminuisce anche se il tubo SDR17 stesso è perfettamente integro.
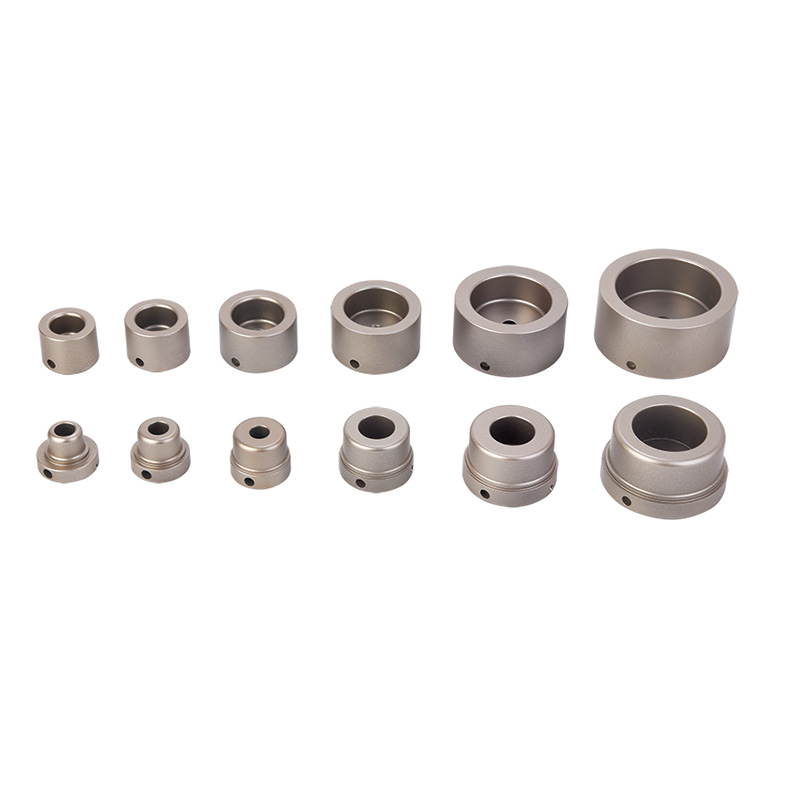 Saldatore per fusione con presa digitale PPR FYD63 da 63 mm con display della temperatura a LED Questa macchina per fusione con presa digitale da 63 mm mostra la temperatura effettiva del riscaldatore su un display a LED, riducendo le congetture. Si adatta ai comuni raccordi PP-R/PE sulle linee diramazioni SDR17 e aiuta gli operatori a produrre giunti uniformi e a tenuta di pressione. Visualizza il prodotto →
Una macchina per fusione con display digitale elimina gran parte delle congetture, perché l'operatore legge la temperatura effettiva del riscaldatore invece di fare affidamento su un quadrante del termostato di incerta precisione. Una macchina digitale di classe 63 mm copre la gamma più comune di diametro piccolo e si adatta ai raccordi PP-R/PE utilizzati sulle linee diramate SDR17. La sequenza della procedura (taglio, smusso, riscaldamento, unione, raffreddamento) è esattamente la stessa sia che si lavori a 20 mm o a 160 mm. Appaltatori che seguono il migliori pratiche per una saldatura per fusione a bicchiere forte e senza perdite produrre costantemente giunti che sopravvivono ai test di pressione al primo tentativo.
L’elettrofusione è un processo diverso con una disciplina diversa. Le estremità del tubo preparate vengono inserite in un giunto elettrosaldabile con filo di resistenza incorporato nella sua superficie interna; la macchina invia una corrente controllata attraverso il filo, sciogliendo il polimero circostante in modo che il tubo e il raccordo si fondano in un unico pezzo. La causa più comune di un giunto elettrosaldabile non funzionante non è la tensione della macchina o la qualità del raccordo, bensì una superficie del tubo non preparata. I tubi in PE formano un sottile strato di ossido che impedisce un corretto legame di fusione e sul campo la superficie è spesso contaminata da sporco, grasso o polvere di muratura. Se quello strato non viene rimosso, il giunto può superare un’ispezione visiva e cedere mesi dopo sotto pressione.
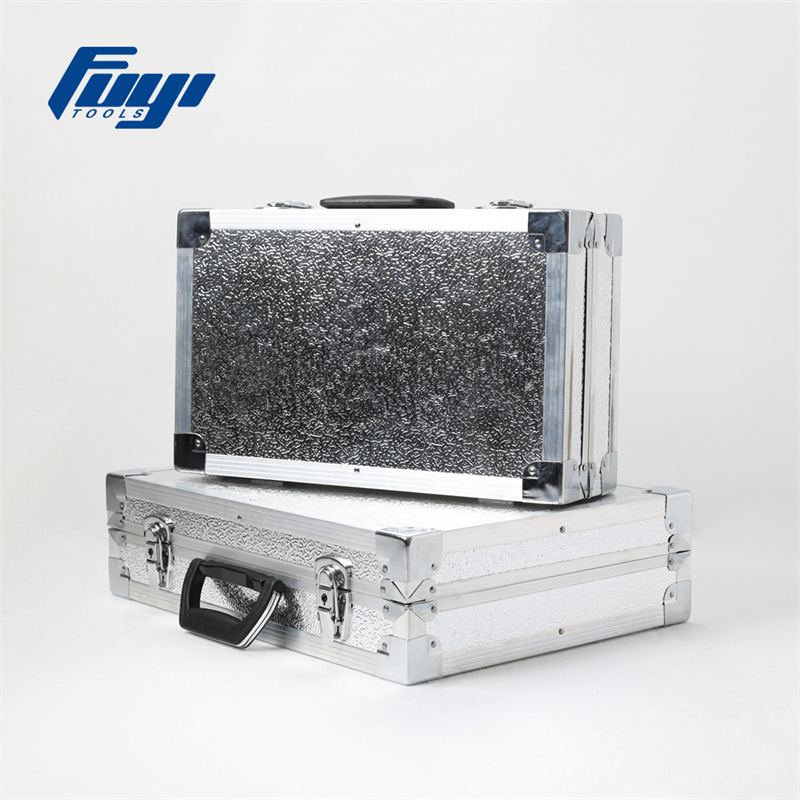 Raschiatore per tubi per elettrofusione FYEPS400 per la preparazione della superficie di tubi in HDPE Una corretta preparazione della superficie è essenziale per i giunti elettrosaldati. Questo raschietto rimuove uniformemente lo strato di ossido senza indebolire le pareti sottili dell'SDR17, riducendo il rischio di rottura del giunto sotto pressione. Uno strumento affidabile per ogni lavoro di elettrofusione. Visualizza il prodotto →
Ecco perché in ogni cassetta degli attrezzi per la saldatura SDR17 è presente un raschiatore per tubi per elettrofusione. Un raschietto ben fatto rimuove lo strato di ossido in modo uniforme attorno alla circonferenza senza scavare abbastanza in profondità da indebolire la parete: un rischio reale su un tubo SDR17 a pareti sottili se qualcuno improvvisa con carta abrasiva grossolana. Con il rating di 10 bar consentito da SDR17 PE100, l'integrità del giunto non può essere data per scontata.
La stessa macchina per elettrofusione deve fornire un ciclo di saldatura stabile e ripetibile. Le macchine a inverter sono più leggere e più portatili per il lavoro in cantiere, mentre le macchine a trasformatore sono preferite per un uso continuo e intenso. Adattare la macchina alla gamma di diametri è altrettanto importante: un'unità nominale solo fino a 63 mm non ha posto su una rete SDR17 da 200 mm e una macchina sovradimensionata spreca energia e tempo con piccole connessioni di derivazione.
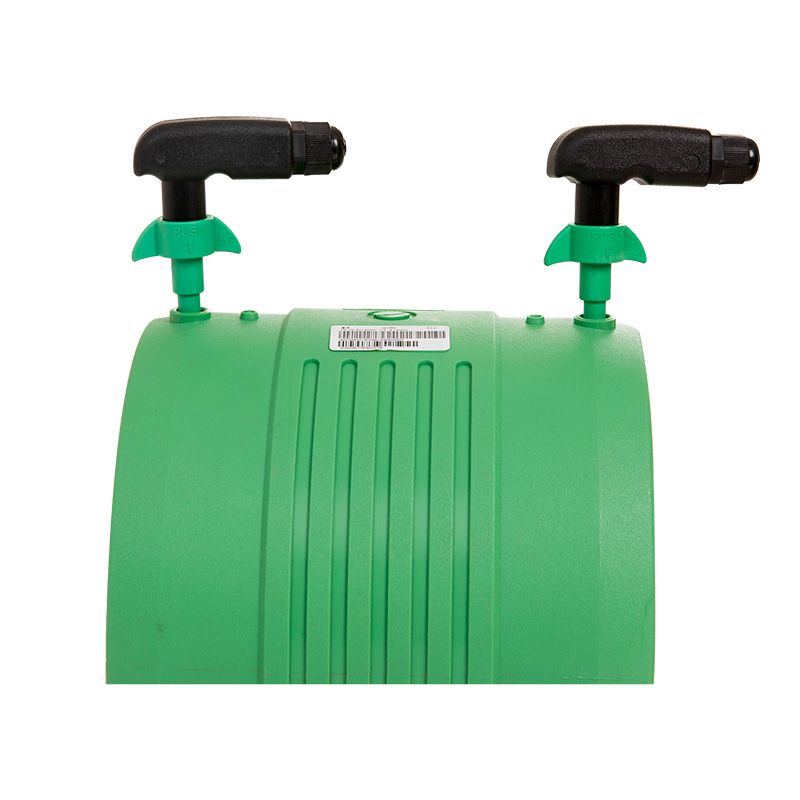 Saldatrice per elettrofusione inverter da 20-315 mm per giunzione di tubi in plastica Questa macchina per elettrofusione in stile inverter copre un'ampia gamma di diametri di tubi da 20 a 315 mm, rendendola versatile per collegamenti di rete e derivazioni SDR17. Il suo design portatile si adatta al lavoro in cantiere offrendo cicli di saldatura stabili e ripetibili. Visualizza il prodotto →
I produttori con una lunga esperienza di esportazione, come Hangzhou Fuyi Tools, offrono un servizio completo gamma di attrezzature per la giunzione di tubi , dalle macchine per fusione ed elettrofusione a frese, raschiatori e strumenti di smussatura, in modo che l'intero flusso di lavoro di saldatura rimanga coerente. Una macchina inverter compatta con dimensioni comprese tra 20 mm e 315 mm copre quasi tutte le connessioni principali e derivate SDR17 incontrate in un sito tipico.
Specificare SDR17 è la parte facile; fornire un'installazione SDR17 che rimanga priva di perdite per decenni è una disciplina di installazione. Verificare che il grado del tubo e la pressione nominale corrispondano al progetto, tagliare e smussare le estremità in modo accurato, raschiare il tubo prima dell'elettrofusione e utilizzare una saldatrice con controllo affidabile della temperatura o del ciclo. Quando questi passaggi vengono gestiti in modo coerente, SDR17 offre esattamente ciò che il rapporto promette: un tubo in pressione affidabile ed economico per reti idriche e fognarie a carico moderato.
Prodotti correlati


 +86-158 6813 9123
 +86-571-82432777

 No.7 Yangguang Road, zona industriale di Linpu, città di Hangzhou, provincia di Zhejiang, Cina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
