
Casa / Notizia / Novità del settore / Sistemi di tubazioni chimiche: materiali, saldatura per fusione e installazione senza perdite
Novità del settore
Sep 21,2026
Sistemi di tubazioni chimiche: materiali, saldatura per fusione e installazione senza perdite
I sistemi di tubazioni chimiche spesso si guastano nel giunto, non nel tubo. Una saldatura per fusione a bicchiere singolo troppo fredda o troppo superficiale perderà entro pochi mesi, soprattutto quando trasporta un acido concentrato o acqua ad elevata purezza. Ecco perché ingegneri e appaltatori dovrebbero valutare la tecnologia di connessione con la stessa attenzione della qualità della resina.
Perché i tubi polimerici dominano il settore chimico
I sistemi di tubazioni polimeriche sono diventati lo standard nei processi chimici, nei circuiti dell'acqua deionizzata, negli impianti di produzione di pasta di legno e carta e nel trattamento delle acque reflue. Il motivo è semplice: il tubo termoplastico non si corrode come l'acciaio al carbonio, non richiede rivestimenti esterni e non aggiunge contaminanti metallici ai fluidi sensibili. PP-R, PE e PVDF coprono un'ampia gamma di fluidi e temperature aggressive.
Per applicazioni chimiche e di elevata purezza, il PP-R offre un'eccellente resistenza agli acidi, agli alcali e ai solventi a temperature moderate. HDPE e PE 100 sono preferiti per la loro tenacità, flessibilità e capacità di gestire installazioni interrate o in movimento. Quando la temperatura o la corrosività supera i limiti del PP-R, viene spesso specificato il PVDF.
| Material | Servizio chimico tipico | Intervallo di temperatura (circa) | Metodo di unione primaria |
|---|---|---|---|
| PP-R | Acidi, alcali, acqua deionizzata | Fino a 95°C | Fusione dell'incavo |
| PE/PE 100 | Acqua, rifiuti, prodotti chimici diluiti | Fino a 60°C | Elettrofusione, fusione alveolare |
| PVDF | Acidi forti, solventi, mezzi ad elevata purezza | Fino a 140°C | Fusione dell'incavo, butt fusion |
Socket Fusion: un metodo collaudato per linee più piccole
La fusione dell'incavo è il metodo di giunzione principale per tubi in PP-R fino a 63 mm di diametro esterno nel servizio chimico. L'estremità del tubo e il bicchiere del raccordo vengono riscaldati contemporaneamente con un utensile montato su una saldatrice per bicchieri. Una volta che le superfici raggiungono il corretto stato di fusione, l'operatore inserisce il tubo nel raccordo e lo tiene sotto pressione fino al raffreddamento del giunto. La corretta esecuzione dipende da tre fattori: temperatura, tempo di riscaldamento e profondità di inserimento.
L'utilizzo di una macchina a temperatura controllata elimina gran parte della variabilità dell'operatore. I modelli a temperatura costante sono semplici ed economici, ma le macchine con display digitale consentono all'operatore di verificare l'esatta temperatura di fusione prima di ogni saldatura. Ciò è particolarmente importante nei sistemi di tubazioni chimiche in cui una perdita può esporre i lavoratori a sostanze pericolose. Per uno sguardo più approfondito, segui il migliori pratiche per ottenere una saldatura per fusione del bicchiere forte e senza perdite .
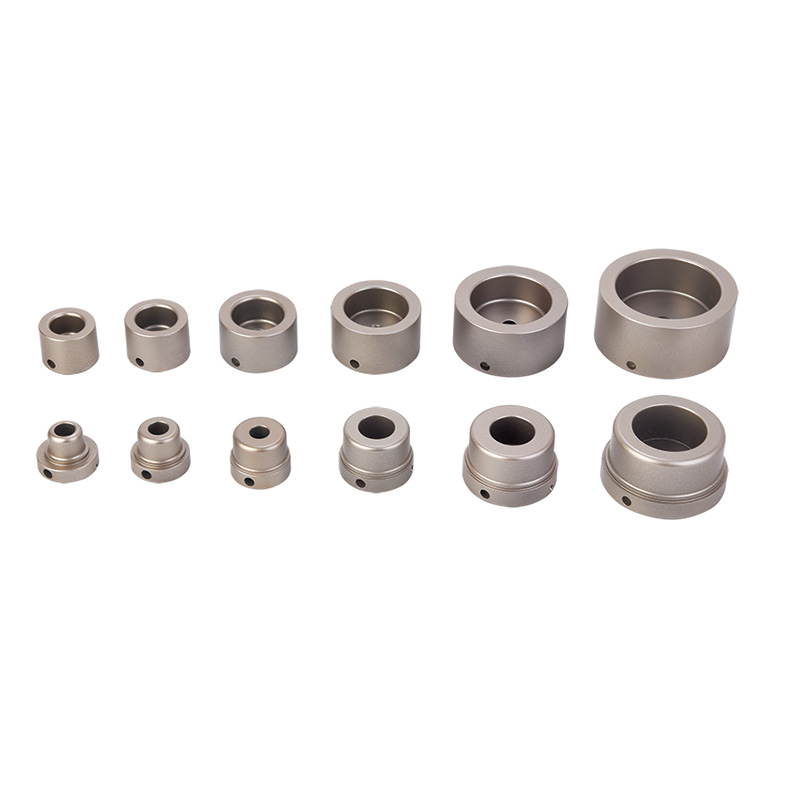 Saldatrice per fusione con presa digitale con display della temperatura a LED per tubi PPR da 63 mm Questa saldatrice digitale fornisce un controllo preciso della temperatura attraverso un display a LED, contribuendo a garantire giunti di fusione a presa resistenti e senza perdite. È particolarmente utile quando si lavora con tubazioni chimiche dove la qualità della saldatura è fondamentale. Visualizza il prodotto →
Prima del riscaldamento, il tubo deve essere tagliato perpendicolarmente, smussato e pulito. Un tagliatubi rotante o a cricchetto funziona bene per la maggior parte dei tubi di plastica. La smussatura rimuove il bordo ruvido che potrebbe radere materiale dal foro del raccordo durante l'inserimento.
Elettrofusione per linee di grande diametro, interrate o difficili da raggiungere
L’elettrofusione è il metodo da scegliere quando la fusione dell’invasatura diventa impraticabile. Viene utilizzato su tubi in PE di diametro maggiore, tubi interrati, installazioni senza scavo e lavori di riparazione in cui la forza di rotazione o fusione è limitata. Un raccordo per elettrofusione contiene un filo di resistenza incorporato. La saldatrice invia corrente attraverso il filo, fondendo insieme il foro del raccordo e la superficie del tubo.
Uno dei principali vantaggi è che l'elettrofusione non dipende dalla forza dell'operatore o dall'allineamento. Il raccordo fissa il tubo in posizione mentre viene creata la saldatura. È adatto anche per tubi in PE con diversi spessori di parete.
Tuttavia, un’elettrofusione efficace richiede un’attenta preparazione della superficie sul campo. Il tubo deve essere raschiato per rimuovere ossido o contaminanti subito prima della saldatura. Un raschietto affilato per tubi per elettrofusione non è opzionale; determina se il giunto sarà a tenuta di gas per anni di servizio.
 Raschiatubi in HDPE per la preparazione all'elettrofusione di tubi fino a 400 mm Un raschietto affilato è essenziale per rimuovere ossido e contaminanti prima dell'elettrofusione. Questo strumento garantisce una superficie pulita del tubo, fondamentale per ottenere giunti a tenuta di gas che rimangano affidabili per anni di servizio. Visualizza il prodotto →
Le saldatrici per elettrofusione sono disponibili in due grandi tipologie: basate su trasformatore e basate su inverter. Le macchine a trasformatore sono robuste e spesso preferite per lavori di grandi dimensioni e pesanti in cantiere, mentre le macchine con inverter sono più leggere ed efficienti dal punto di vista energetico. Per un intervallo tipico di 20-160 mm, una saldatrice per elettrofusione con trasformatore fornisce un rendimento affidabile e un riscaldamento costante.
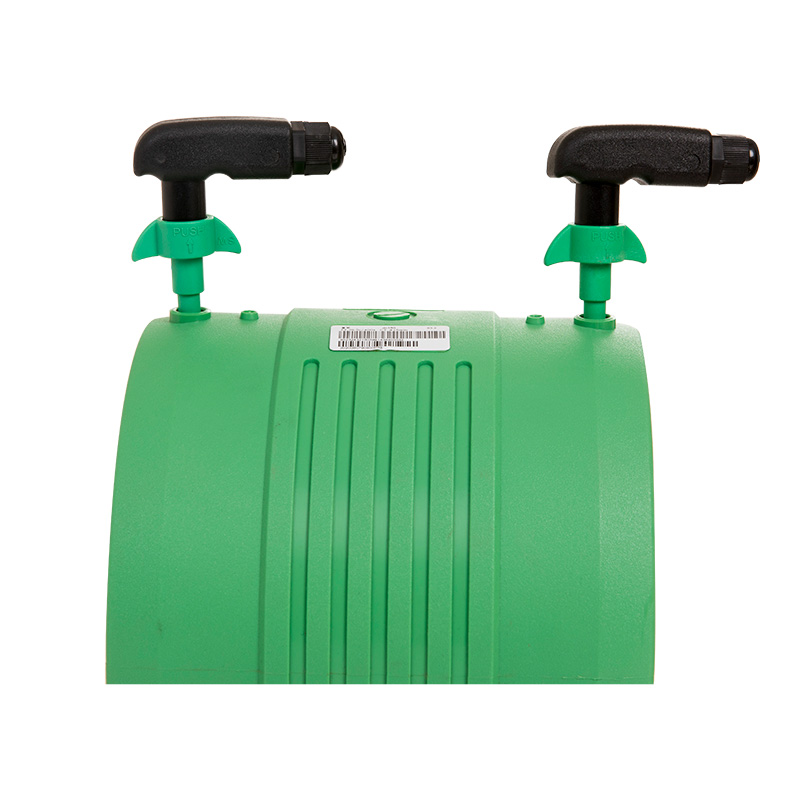 Saldatrice per elettrofusione per tubi in HDPE, PP e PPR da 20 a 160 mm Questa saldatrice per elettrofusione basata su trasformatore offre un'uscita stabile per tubi nella gamma da 20 a 160 mm. È progettato per un uso affidabile sul campo, offrendo riscaldamento costante e controllo automatizzato per produrre giunti durevoli nei sistemi di acqua e gas. Visualizza il prodotto →
Dopo la raschiatura, inserire completamente il tubo nel raccordo e collegare i cavi. Impostare il tempo e la corrente di fusione corretti come specificato dal produttore del raccordo. La macchina controlla il ciclo di fusione e previene il surriscaldamento.
Pratiche di installazione che prevengono le perdite
Una buona pipa e una buona macchina non bastano. Gli ingegneri idraulici e gli operatori degli impianti sanno che la qualità finale del giunto è determinata dalla preparazione e dalla disciplina. Le seguenti pratiche devono essere trattate come non negoziabili durante l'installazione di sistemi di tubazioni chimiche.
- Tagliare il tubo a squadra prima di smussarlo. Un taglio angolato riduce la profondità di inserimento effettiva e indebolisce l'articolazione.
- Utilizzare il tempo di riscaldamento corretto per il diametro del tubo e lo spessore della parete. Troppo corto lascia le superfici non fuse; troppo lungo degrada il polimero.
- Inserire completamente il tubo fino al segno di profondità della presa. Un inserimento parziale crea una concentrazione di stress e un percorso di perdita nascosto.
- Mantenere la pressione di inserimento per il tempo di raffreddamento specificato. Lo spostamento del tubo prima dei gruppi di saldatura può causare microfessurazioni.
- Testare la pressione del sistema prima di metterlo in servizio. Il test dovrebbe essere superiore alla pressione di progetto e mantenuto abbastanza a lungo da identificare perdite lente.
L'esecuzione di questi passaggi con apparecchiature di fusione calibrate e operatori addestrati produrrà costantemente giunti che durano per tutta la vita del sistema di tubazioni.
Scegliere l'attrezzatura giusta per un progetto di tubazioni chimiche
La scelta dello strumento di fusione giusto inizia con le dimensioni e il materiale del tubo. Le piccole linee PP-R fino a 63 mm vengono gestite al meglio da una macchina termoadesiva digitale o automatica, che fornisce un controllo preciso della temperatura e un funzionamento rapido. Per linee PE di grandi dimensioni o per lavori di riparazione, una macchina per elettrofusione è l'investimento migliore. Per le fasi di preparazione, i tagliatubi e gli strumenti per raschiare devono essere adattati al diametro del tubo e alla durezza del materiale.
I progetti differiscono anche per portabilità e condizioni del sito. Le unità da banco sono adatte ai laboratori di prefabbricazione; le unità portatili consentono all'operatore di spostarsi lungo il percorso del tubo. I decisori dovrebbero cercare apparecchiature che offrano risultati stabili, elementi riscaldanti affidabili e display di facile lettura. Gli strumenti giusti possono ridurre i tempi di formazione, migliorare la resa al primo passaggio e ridurre il costo dei giunti guasti.
La lezione che si può trarre dai sistemi di tubazioni chimiche è che la selezione dei materiali e la tecnologia di connessione sono le due metà di un'unica decisione. Una resina chimicamente compatibile è valida quanto il giunto che la unisce. Con il corretto processo di fusione o elettrofusione, un'adeguata preparazione della superficie e attrezzature calibrate, le condutture chimiche possono garantire decenni di servizio senza perdite.
Prodotti correlati


 +86-158 6813 9123
 +86-571-82432777

 No.7 Yangguang Road, zona industriale di Linpu, città di Hangzhou, provincia di Zhejiang, Cina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
