
Casa / Notizia / Novità del settore / Tubazioni resistenti agli agenti chimici: selezione di materiali e metodi di saldatura affidabili
Novità del settore
Sep 28,2026
Tubazioni resistenti agli agenti chimici: selezione di materiali e metodi di saldatura affidabili
Quando un impianto chimico necessita di una nuova linea di trasferimento per l'ipoclorito di sodio, la scelta del tubo non è una decisione idraulica di routine. La temperatura, la concentrazione e persino le tracce di impurità possono trasformare un materiale termoplastico apparentemente adatto in un componente che perde o è fragile nel giro di pochi mesi. La stessa logica si applica al drenaggio industriale, al trattamento delle acque reflue e ai servizi di processo. Ciò che scegli per trasportare la sostanza chimica è importante, ma lo è anche il modo in cui ti unisci al tubo.
Come l'attacco chimico danneggia i materiali delle tubazioni
La resistenza chimica non è una singola proprietà. Descrive come un polimero resiste a una sostanza chimica specifica a una concentrazione e temperatura specifiche. Un polimero che gestisce il 30% di acido solforico a temperatura ambiente potrebbe deteriorarsi rapidamente a 60°C. Comprendere le modalità di attacco ti aiuta a porre le domande giuste durante la revisione delle schede tecniche.
- Scissione della catena polimerica. Acidi, ossidanti e alcuni solventi rompono le catene molecolari, causando infragilimento e perdita di resistenza meccanica.
- Estrazione del plastificante. Il contatto con alcuni liquidi organici può rilasciare additivi, rendendo il tubo duro e fragile.
- Cracking da stress ambientale. Una combinazione di stress meccanico, fattore di stress chimico e tempo può causare la crescita di crepe da piccoli graffi superficiali.
Questi meccanismi possono verificarsi simultaneamente. Ecco perché le sole schede tecniche non bastano; è necessario verificare la compatibilità chimica con un riferimento riconosciuto e considerare l'effettiva temperatura di servizio.
Scelta di un materiale termoplastico per il servizio chimico
La maggior parte delle tubazioni di processo per applicazioni chimiche utilizza uno dei quattro materiali termoplastici: HDPE, polipropilene (PP), PVDF o CPVC. Ciascuno ha un profilo di resistenza chimica e un metodo di installazione distinti. La tabella seguente è una visualizzazione semplificata a scopo di pianificazione. Consultare sempre una tabella di compatibilità attuale come PPI TR-19 prima di effettuare una specifica finale.
| Materiale | Servizio chimico tipico | Limitazioni | Metodo di unione |
|---|---|---|---|
| HDPE | Acidi diluiti, alcali, sali, molti composti organici | Non per ossidanti forti o molti solventi clorurati a temperatura elevata | Fusione di testa, elettrofusione |
| Polipropilene | Ampia resistenza ai solventi organici e ad un'ampia gamma di acidi | Temperatura di servizio limitata; non ideale per agenti ossidanti forti | Fusione dell'alveolo, fusione di testa |
| PVDF | Eccellente resistenza agli acidi forti, agli alogeni e ai solventi | Maggior costo delle materie prime; parametri di fusione più impegnativi | Saldatura per fusione |
| CPVC | Buona resistenza agli acidi caldi, a molti agenti corrosivi e ai prodotti chimici industriali | Non sempre compatibile con gli aromatici e alcuni solventi clorurati | Cementazione a solvente o saldatura per fusione |
Ad esempio, l'HDPE può gestire molti acidi e sostanze caustiche diluite, rendendolo un cavallo di battaglia nelle acque reflue e nelle linee di neutralizzazione. Tuttavia, i solventi clorurati possono causare rigonfiamento e permeazione, quindi potrebbe essere necessario il PVDF o un altro polimero ad alte prestazioni. In ogni caso, l’articolazione rimane la parte più vulnerabile del sistema.
In che modo la qualità del giunto determina l'integrità del sistema
Un tubo con un'eccellente resistenza chimica è inutile se il giunto cede. I giunti di saldatura nei materiali termoplastici vengono creati fondendo insieme la superficie del tubo e il raccordo. Se eseguito correttamente, il giunto risulta omogeneo: nessuna guarnizione, nessun adesivo, nessun accoppiamento meccanico che possa degradarsi. Questo è il motivo per cui la saldatura per fusione è preferita per i servizi chimici.
Per i tubi in HDPE e PP predominano due metodi: la fusione a bicchiere per i diametri più piccoli e l'elettrofusione per giunti più grandi o sul campo. L'elettrofusione utilizza una corrente elettrica iniettata attraverso un filo di resistenza nel raccordo per fondere entrambe le superfici. Il processo dipende dalla saldatrice che fornisce tensione e tempo precisi. Una saldatrice per elettrofusione adatta per tubi di diametro fino a 160 mm può produrre risultati ripetibili quando l'uscita è stabile.
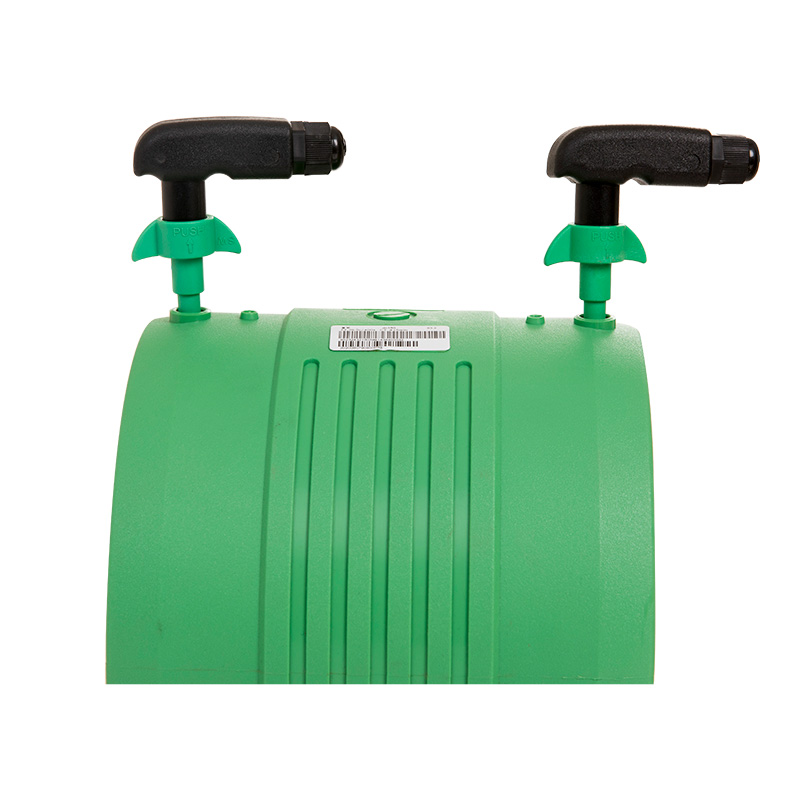 Saldatrice per elettrofusione per tubi in polietilene da 20-160 mm Questa macchina unisce tubi in HDPE e PP mediante elettrofusione, con tensione e tempo regolabili per diametri fino a 160mm. Il controllo e il monitoraggio automatizzati garantiscono giunti coerenti e affidabili per applicazioni con acqua e gas. Visualizza il prodotto →
Per uno sguardo più approfondito su come funziona il processo di fusione, puoi leggere il meccanismo di funzionamento della saldatura per elettrofusione.
La preparazione della superficie è un fattore di qualità
Per l'elettrofusione, la superficie del tubo deve essere raschiata e pulita prima della saldatura. Un sottile strato ossidato sull'HDPE impedisce alla massa fusa di legarsi correttamente. Se salti questo passaggio, il giunto potrebbe sembrare a posto ma sviluppare una perdita sotto carico chimico.
Un apposito raschiatubo per elettrofusione rimuove lo strato di ossidazione e irruvidisce leggermente la superficie. È un piccolo strumento con un grande impatto sull’integrità articolare. Alcuni raschiatori sono progettati per tubi con diametro esterno fino a 400 mm, coprendo un'ampia gamma di applicazioni di elettrofusione. Un raschietto montato correttamente aiuta inoltre a evitare una profondità irregolare, che è una causa comune di scarsa fusione.
 Raschietto per tubi in HDPE per la preparazione all'elettrofusione fino a 400 mm Questo raschietto rimuove l'ossidazione e irruvidisce la superficie esterna dei tubi fino a 400 mm prima dell'elettrofusione, garantendo la corretta integrità del giunto. La sua profondità costante aiuta a evitare i comuni difetti di fusione. Visualizza il prodotto →
Il controllo della temperatura è l'enfasi operativa
La fusione con presa di tubi in PP e HDPE richiede che il tubo e il raccordo vengano riscaldati alla stessa temperatura prima dell'inserimento. Le saldatrici portatili che si basano su un semplice termostato possono subire variazioni al variare della temperatura ambiente. Una macchina per fusione digitale con un chiaro display della temperatura fornisce all'operatore un feedback per confermare che la piastra riscaldante è al punto di regolazione corretto.
Le macchine digitali ti consentono inoltre di regolare diverse impostazioni di temperatura per materiali diversi, il che è importante quando installi sia PP che HDPE sullo stesso lavoro. Una buona macchina avrà un termoregolatore stabile e una testina riscaldante durevole che mantiene la temperatura quando si fondono più giunti di fila. Ad esempio, una saldatrice per bicchiere per fusione digitale da 63 mm con display della temperatura a LED copre una gamma di dimensioni comuni per tubi in PP-R e HDPE.
 Saldatrice digitale per fusione a presa per tubi PPR da 63 mm con display a LED Questa macchina salda tubi PPR da 63 mm con controllo digitale della temperatura e display a LED, consentendo la regolazione per diversi materiali. Le prese rivestite in PTFE e il riscaldamento stabile garantiscono giunti durevoli e sigillati. Visualizza il prodotto →
Cos'altro considerare quando si acquista un'attrezzatura per saldatura
Oltre alla compatibilità chimica e al metodo di giunzione, i team di approvvigionamento dovrebbero valutare la sicurezza elettrica dell'apparecchiatura, la disponibilità di prese e rubinetti di riscaldamento intercambiabili, la facilità di pulizia e l'esperienza di esportazione del produttore. Un fornitore che offre anche tagliatubi, utensili per smussatura e pinze per anelli freddi può aiutarti a standardizzare l'intero kit di installazione su un'unica linea.
- Compatibilità di tensione e spina per il tuo mercato.
- Gamma di diametri dei tubi e disponibilità di prese o rubinetti di riscaldamento sia in misure metriche che in pollici.
- Pezzi di ricambio e accessori riscaldanti come rivestimenti termoisolanti.
- Tempi di risposta della garanzia e del supporto post-vendita.
Quando si sceglie un fornitore, verificare che l'apparecchiatura venga spedita con la tensione corretta per il proprio mercato e che siano disponibili pezzi di ricambio. Una tubazione saldata è un bene a lungo termine; gli strumenti che creano i giunti fanno parte di quel bene.
Le tubazioni resistenti agli agenti chimici sono una decisione di sistema. Il materiale delle tubazioni deve essere adeguato al servizio chimico, ma i giunti devono essere realizzati con la stessa cura. Selezionare un materiale termoplastico con eccellente compatibilità, preparare adeguatamente la superficie e utilizzare una saldatrice per fusione affidabile con un controllo accurato della temperatura offre le migliori possibilità di un'installazione senza perdite e di lunga durata.
Prodotti correlati


 +86-158 6813 9123
 +86-571-82432777

 No.7 Yangguang Road, zona industriale di Linpu, città di Hangzhou, provincia di Zhejiang, Cina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
