
Casa / Notizia / Novità del settore / Guida completa ai tubi in HDPE a doppia parete: struttura, vantaggi e saldatura
Novità del settore
Oct 05,2026
Guida completa ai tubi in HDPE a doppia parete: struttura, vantaggi e saldatura
Il tubo in HDPE a doppia parete sembra un prodotto semplice, ma la scelta tra questo e un tubo a parete solida spesso dipende dal modo in cui i giunti si comporteranno sotto carico. Si prevede che un tubo di drenaggio sepolto sotto una strada possa trasportare l’acqua piovana per decenni senza perdite. Il tubo in HDPE a doppia parete offre tutto ciò con un interno liscio e un esterno corrugato. La sfida ingegneristica non è il tubo in sé; è l'articolazione. Questa guida spiega la struttura, i vantaggi e i metodi di saldatura che mantengono impermeabili i sistemi HDPE a doppia parete.
Cos'è il tubo in HDPE a doppia parete?
Il tubo in HDPE a doppia parete è un tubo in polietilene ad alta densità con due pareti distinte. La parete interna è liscia e continua. La parete esterna è ondulata e forma una serie di nervature anulari o elicoidali. Lo spazio tra le due pareti conferisce al tubo un'elevata rigidità anulare senza aggiungere peso inutile. Il tubo è prodotto con lo stesso materiale PE 100 o PE 80 utilizzato per i tubi in HDPE a parete solida, quindi resiste bene alla corrosione, agli agenti chimici e all'abrasione.
La principale differenza meccanica rispetto ai tubi a parete solida è il comportamento alla flessione. Poiché la parete esterna è ondulata, il tubo può flettersi sotto il carico del terreno mantenendo la sua area di flusso. La parete interna liscia mantiene basso l'attrito e previene l'accumulo di sedimenti. Questo è il motivo per cui i tubi in HDPE a doppia parete sono specificati per fognature, canali sotterranei e scarichi agricoli dove contano sia la resistenza strutturale che l'efficienza idraulica.
Vantaggi principali del tubo in HDPE a doppia parete
- Leggero e facile da maneggiare: un tubo in HDPE a doppia parete è notevolmente più leggero del cemento armato o della ghisa sferoidale dello stesso diametro, il che riduce i costi di trasporto e installazione.
- Elevata rigidità dell'anello: la parete esterna ondulata fornisce la resistenza strutturale necessaria per applicazioni interrate sotto strade, ferrovie o attrezzature pesanti.
- Resistenza alla corrosione e agli agenti chimici: è immune agli agenti chimici del suolo e dell'acqua che attaccano i tubi metallici e resiste agli effluenti acidi o alcalini.
- Interno liscio: un attrito inferiore significa che i diametri dei tubi più piccoli possono trasportare lo stesso flusso dei tubi in cemento più grandi, riducendo il volume di scavo.
- Lunga durata: con un'installazione e una giunzione corrette, il tubo in HDPE a doppia parete può funzionare per più di 50 anni.
- Flessibilità nella progettazione dei giunti: il tubo può essere unito con guarnizioni in gomma, manicotti termorestringenti, saldatura per estrusione o metodi di saldatura per fusione, a seconda di ciò che richiede il progetto.
Questi vantaggi rendono il tubo in HDPE a doppia parete una scelta economicamente vantaggiosa per i sistemi di drenaggio a gravità, ma le prestazioni a lungo termine dipendono dalla qualità di ogni giunto lungo la linea.
Applicazioni comuni
Il tubo in HDPE a doppia parete viene utilizzato nel drenaggio municipale, nella raccolta delle acque reflue, nella gestione delle acque piovane, nei canali sotterranei autostradali, negli effluenti industriali e nel drenaggio dei campi agricoli. Viene utilizzato anche per sistemi sotterranei di ritenzione delle tempeste e linee di acque reflue da tombino a tombino. La combinazione di resistenza chimica e resistenza strutturale del tubo lo rende una scelta pratica per i siti in cui sono presenti movimenti del suolo, falde acquifere o sostanze chimiche aggressive.
Nell'installazione senza scavo, il tubo in HDPE a doppia parete può essere tirato attraverso un percorso di trivellazione. La sua parete interna liscia preserva il flusso anche quando il tubo è installato con una leggera curva. Nelle installazioni a cielo aperto, la flessibilità del tubo gli consente di assestarsi sotto carichi di traffico pesanti senza rompersi.
Come viene unito il tubo in HDPE a doppia parete
Il metodo di giunzione determina se un sistema in HDPE a doppia parete rimarrà esente da perdite per tutta la sua vita utile. I giunti con guarnizione in gomma sono comuni per il drenaggio a gravità perché sono semplici e veloci. Per una diramazione o una riparazione, tuttavia, il metodo più affidabile e ripetibile è l'elettrofusione. Un raccordo elettrosaldabile contiene una serpentina di riscaldamento che fonde insieme la superficie del tubo e la parete del raccordo. Il processo di fusione è controllato da una macchina che legge il codice a barre del raccordo e applica la corrente corretta al momento giusto. Quel livello di controllo è perché la qualità della saldatura per elettrofusione è così elevata .
| Metodo di giunzione | Utilizzo tipico | Affidabilità | Attrezzatura richiesta |
|---|---|---|---|
| Guarnizione in gomma | Linee di drenaggio a gravità | Bene | Nessuno strumento speciale |
| Guaina termoretraibile | Giunti di campo su piccoli diametri | Moderato | Torcia o pistola termica |
| Elettrofusione | Collegamenti e riparazioni di filiali | Alto | Elettrofusione welding machine |
| Saldatura per estrusione | Giunti di testa di grande diametro | Alto | Estrusore e strumenti di preparazione |
Per la giunzione per elettrofusione, la saldatrice deve fornire corrente e tensione stabili durante tutto il ciclo di fusione. La saldatrice per elettrofusione da 20160 mm è costruita per questo ruolo e si abbina ai raccordi utilizzati nei cantieri edili dove la portabilità è ancora importante.
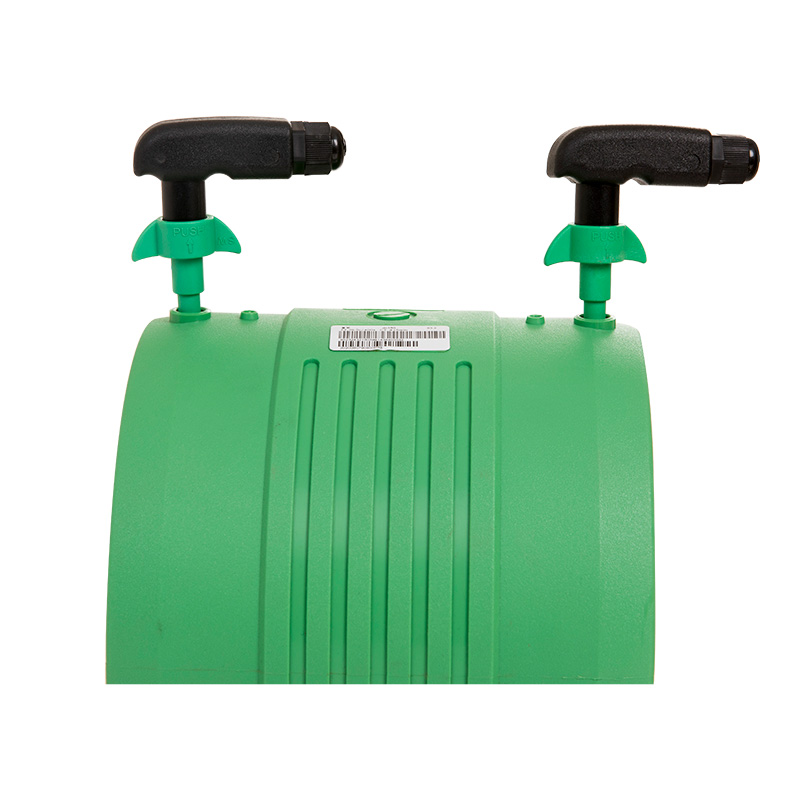 Saldatrice per elettrofusione da 20-160 mm La saldatrice per elettrofusione 20-160MM è uno strumento specializzato e versatile progettato per unire tubi in polietilene con diametri compresi tra 20 mm e 160 mm. Questo... Visualizza il prodotto →
Prima dell'elettrofusione, la superficie del tubo deve essere raschiata per rimuovere lo strato ossidato che si forma durante la produzione e lo stoccaggio del tubo. Un raschiatore per tubi in HDPE per elettrofusione rende questo passaggio rapido e coerente. Una superficie pulita è essenziale; una superficie graffiata o ossidata produrrà una saldatura debole.
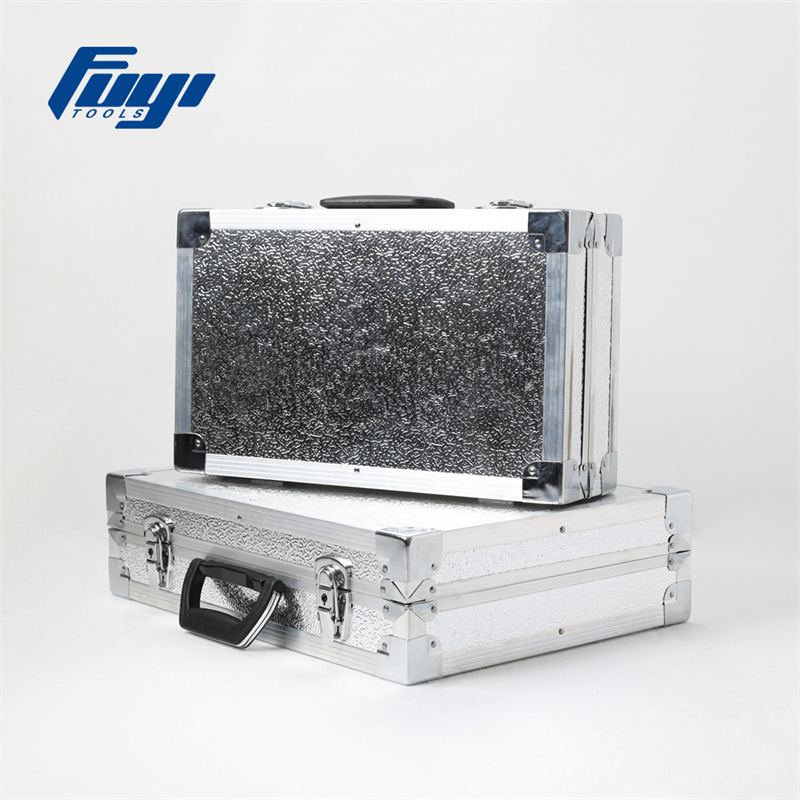 FYEPS400 Raschiatori per tubi in HDPE per elettrofusione per tubi in HDPE Strumento per raschiare tubi Saldatrice per elettrofusione FYEFM200 che utilizza la tecnologia avanzata di controllo PID, rendendo l'uscita del dispositivo più stabile e affidabile. Schermo LCD di grandi dimensioni come uomo-macchina... Visualizza il prodotto →
Per i sistemi HDPE a doppia parete più piccoli, la saldatura per fusione a bicchiere viene utilizzata anche quando le estremità del tubo sono libere di ruotare. La fusione dell'incavo fonde il tubo all'esterno e il raccordo all'interno con una piastra riscaldante, quindi il tubo viene spinto nel raccordo. Il risultato è una giunzione omogenea più resistente del tubo stesso.
Selezione della giusta attrezzatura per saldatura a fusione
La scelta dell'attrezzatura per l'installazione di tubi in HDPE a doppia parete dipende dalle dimensioni del tubo, dalle condizioni del sito e dalla necessità di elettrofusione o fusione del bicchiere. Per l'elettrofusione avete due scelte principali: macchine basate su trasformatore e macchine con inverter. Le macchine con inverter sono più piccole, più leggere e più efficienti dal punto di vista energetico, il che è importante nei siti remoti. Le macchine trasformatrici offrono solitamente un ciclo di lavoro continuo più elevato e sono preferite per raccordi di grande diametro.
Per la fusione dei bicchieri di tubi più piccoli, una macchina con display digitale offre all'operatore una chiara visione della temperatura della piastra riscaldante. Questo è importante perché la temperatura, non la pressione, è la variabile principale che determina la resistenza della saldatura. Una macchina digitale semplifica inoltre la replica degli stessi parametri di saldatura su migliaia di giunti.
Quando si seleziona una macchina per la fusione di bicchieri, la gamma di diametri del tubo è il primo fattore. Molte macchine coprono 20-63 mm, 63-110 mm o 75-160 mm. Scegli una macchina che corrisponda alle dimensioni dei tubi del tuo progetto senza richiedere una seconda unità. Una linea guida pratica è quella di guardare come scegliere la giusta saldatrice per bicchiere per diversi requisiti materiali. Quindi confronta la stabilità della macchina, la qualità della piastra riscaldante e la disponibilità di prese in dimensioni metriche e in pollici.
L'intervallo 75-110 mm è comune per le applicazioni di drenaggio in HDPE a doppia parete. Una saldatrice per presa digitale di quella gamma copre la maggior parte dei progetti di piccole e medie dimensioni. Consente inoltre all'operatore di impostare con precisione la temperatura di riscaldamento per i materiali PE 80 o PE 100.
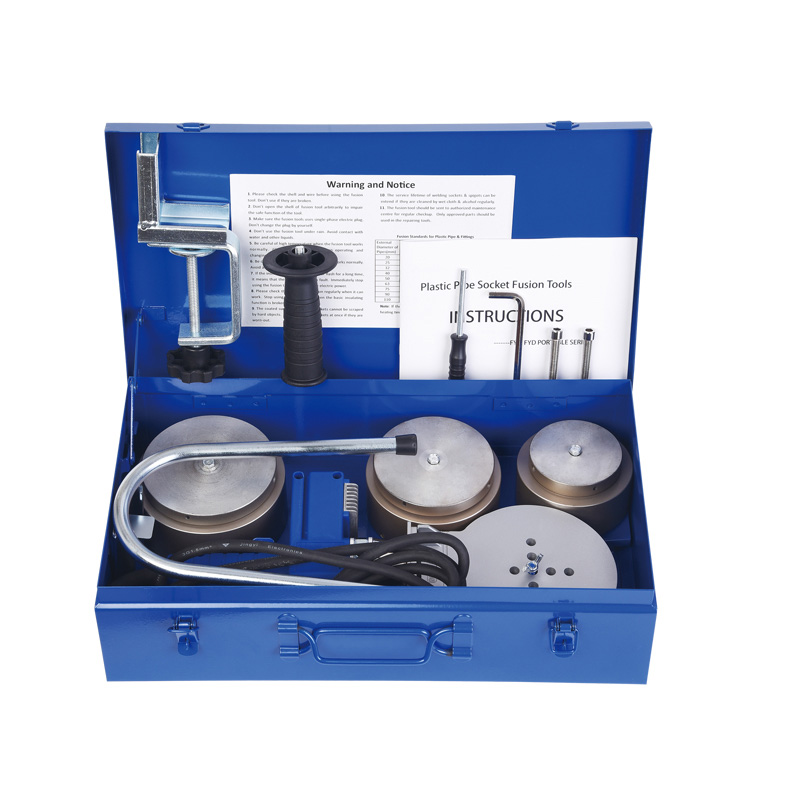 FYD110 Saldatrice per fusione con presa per fusione di testa in plastica hot-melt con display digitale automatico La saldatrice di testa in plastica hot melt FYD110 non solo ha capacità di saldatura efficienti e precise, ma è anche facile da usare, sicura e affidabile. La macchina... Visualizza il prodotto →
Considera anche l'ergonomia dello strumento. Una macchina portatile può pesare meno di 2 kg, mentre un'unità da banco fornisce un supporto stabile per lavori ripetuti. Le squadre sul campo spesso preferiscono una macchina portatile a temperatura costante per compiti rapidi, mentre le macchine digitali sono preziose quando è richiesta la documentazione.
Migliori pratiche di installazione per prestazioni senza perdite
Nessuna saldatrice può riparare un giunto mal preparato. Pulire le estremità del tubo, rimuovere eventuali contaminazioni e raschiare via lo strato ossidato prima di iniziare. Mantenere la piastra riscaldante alla temperatura corretta per il materiale del tubo e lo spessore della parete. Utilizzare il tempo di raffreddamento corretto e non separare mai il giunto prima che si sia raffreddato. Infine, registra i parametri di saldatura per ogni giunto se il progetto richiede tracciabilità.
Nella stagione fredda, il tubo in HDPE a doppia parete diventa più rigido. Alcune macchine sono dotate di una funzione di compensazione della temperatura che adatta il ciclo di fusione alla temperatura ambiente. Nella stagione calda, assicurarsi che il tubo non venga deformato dalla luce solare diretta prima della saldatura. Questi piccoli passaggi sono ciò che distingue un buon installatore da uno problematico.
Il tubo in HDPE a doppia parete è un tubo durevole e versatile per applicazioni a gravità e pressione. Ma le prestazioni del tubo sono buone quanto lo sono le sue giunzioni. Sia che si utilizzino guarnizioni in gomma, elettrofusione o fusione con presa, selezionando l'attrezzatura giusta e seguendo la procedura corretta si determinerà se la linea perde o rimane asciutta per decenni. Utilizza i collegamenti ai prodotti in questa guida per esaminare le saldatrici e i raschiatori disponibili e parlare con un fornitore che comprenda i requisiti dell'installazione in HDPE a doppia parete.
Prodotti correlati


 +86-158 6813 9123
 +86-571-82432777

 No.7 Yangguang Road, zona industriale di Linpu, città di Hangzhou, provincia di Zhejiang, Cina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
